 手机版
 化工仪器网手机版
 化工仪器网小程序
 官方微信
 公众号:chem17
 扫码关注视频号

半导体金刚石工具制造:真空钎焊工艺与设备解析
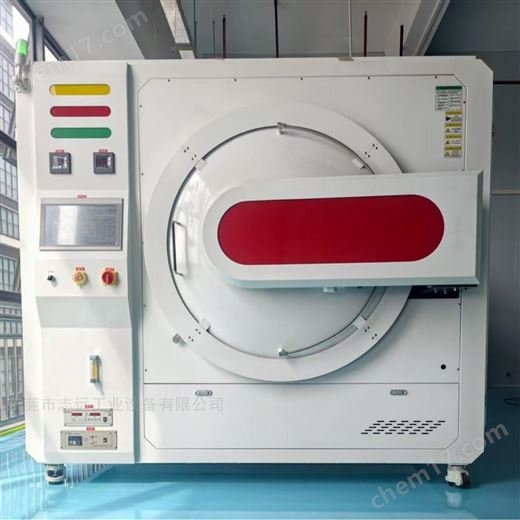
液冷板钎焊炉:随着制造业对产品质量和一致性的要求不断提高,半导体金刚石的应用深度也在持续拓展。从单机设备到整条产线,从经验操作到数据化管理,行业正在经历精细化升级。下文围绕这一方向展开分析。在设备选型思路上,液冷板钎焊炉与复合铜真空热压炉等装备的配置方法,也可结合本文要点一并考察。
真空钎焊:做半导体的人都知道,这行对加工工具的要求跟普通机械制造不是一个量级。一片晶圆从晶棒切成薄片,再到边缘倒角、背面减薄,每一步都容不得马虎——崩边一个小缺口,整片可能就废了。而在这些精密加工环节里,金刚石工具扮演着关键角色。今天聊聊金刚石工具,以及为什么越来越多半导体工具厂家开始把目光投向真空钎焊这条工艺路线。

工艺原理:一、半导体加工为什么离不开金刚石
碳化硅:金刚石硬度高、导热好,磨切性能在已知材料里用它做的锯片、砂轮、磨盘,在加工硅、碳化硅、蓝宝石这些又硬又脆的半导体材料时优势明显。就拿晶圆切片来说,传统内圆锯片切到8英寸以上就开始吃力,线锯和超薄金刚石锯片慢慢成了主流。再往后,硅片边缘要倒角、背面要减薄,这些工序对工具的锋利度和一致性要求很高,金刚石磨具几乎是绕不开的选择。
设备结构:但问题也跟着来了——金刚石颗粒怎么固定到金属基 材表面上?这可不是简单粘上去就行,高速旋转、高压进给的工况下,磨粒掉一颗,加工面就可能出划痕。固定方式选得对不对,直接决定了工具好不好用、能用多久。
应用场景:二、老办法的痛点:电镀和致密化烧结各有难处
工艺优势:目前金刚石工具的制造主流还是电镀和致密化烧结两条路。先说说它们在半导体场景里遇到的实际问题。
操作要点:电镀工艺的原理是用电镀金属把金刚石颗粒裹在基材表面表面,好处是工艺成熟、成本低,做薄锯片很方便。但它的结合本质上是机械包裹,金刚石跟基材表面之间没有真正的化学结合,用在轻载、精细加工还行,一旦负荷上去,磨粒脱落的概率就明显增加。而且电镀层薄,金刚石的出刃高度受限,容屑空间小,加工中容易堵塞,需要频繁修整。对半导体这种对表面质量要求高的场景来说,工具稳定性差一点,成品率就跟着波动。
真空钎焊:致密化烧结工艺是把金刚石和金属粉末混在一起,高温高压压制成型,结合强度比电镀好,工具寿命也长,但问题在于金刚石被埋在胎体金属里,出刃不高,锋利度需要靠开刃来维持,而且致密化烧结过程温度高、压力大,对金刚石本身有一定热损伤风险,细粒度金刚石尤其敏感,另外致密化烧结做不了太薄的锯片,形状复杂度也受限。说白了,电镀够锋利但不够牢,致密化烧结够牢但不够锋利,还容易伤金刚石。半导体行业要的是又锋利、又牢固、批次还稳定,这就把真空钎焊推到了台前。
真空钎焊:三、真空钎焊的实际优势
真空钎焊:真空钎焊简单讲就是在高高真空环境里把钎焊材料加热到熔化温度,让它在金刚石颗粒和金属基材表面之间流动、浸润,然后冷却形成牢固的焊接接头。听着跟普通焊接差不多,但细节差别很大。
真空钎焊:,它是真正的化学结合,不是物理包裹。这是真空钎焊最核心的优势。钎焊材料里通常会加一些活性元素,比如钛、铬、钒,在高温真空下这些元素会跟金刚石表面的碳原子发生反应,生成一层碳化物,比如碳化钛。这层碳化物就像一座化学桥梁,一头连着金刚石,一头连着金属基材表面,把两者真正焊成一个整体。金刚石不再是被动地嵌在里面,而是跟基材表面形成了冶金结合,把持力上去了,重负荷、高冲击的工况下也不容易掉粒。有研究数据显示,钎焊金刚石的出刃高度可以达到粒径的70%到80%,而电镀一般只有不到三分之一,出刃高意味着锋利、容屑空间大、不容易堵。
真空钎焊:第二,高真空环境解决了氧化和热损伤的问题。金刚石在空气中高温下容易石墨化处理,强度会下降,活性元素钛、铬这些也特别容易氧化,一氧化就没法跟金刚石反应了。真空钎焊把炉腔抽到高真空(通常在10⁻³帕以下),空气基本被抽干净,从根源避免了氧化问题,钎焊材料能充分润湿金刚石表面,焊接接头干净致密,不需要焊剂,也不会有夹渣、气孔。而且真空炉的温控精度高,多段程序升温可以精确控制加热速率和恒温保温时长,把金刚石的热损伤控制在合理范围内。
真空钎焊:第三,批次稳定性好,适合量产。半导体行业对工具的一致性要求很高,这批跟下批差一点,加工参数就得重新调。真空钎焊设备是闭环控制,制程参数可以存储、复刻,升温曲线、真空水平、恒温保温时长都能精确记录,批量生产时每炉的品质波动小,质量追溯也方便。
选型建议:四、设备硬性要求
真空钎焊:工艺再好也得靠设备落地。真空钎焊设备不是随便一个高温炉就能干这个活的,它有几个硬性要求。首先是真空水平,要做到活性元素不氧化、金刚石不石墨化处理,炉腔的极限真空水平和工作真空水平都得达标,漏气率要控制得很低。其次是温度场均匀性,一炉里可能装几十上百件工具,边角跟中心的温度如果差个十几度,有的钎焊材料熔化充分,有的还没化开,品质就参差不齐,好的真空钎焊设备会做多区加热、温场校准。然后是温控精度和程序灵活性,金刚石钎焊的温度窗口其实挺窄——温度高了金刚石热损伤、晶粒长大;温度低了钎焊材料熔化不充分、润湿性差,容易虚焊,这就要求炉子的温控精度高、升温速度可调、保温段可以灵活设置。还有一点容易被忽略,就是冷却控制,降温速率对焊接接头的内应力影响很大,冷得太快焊接接头容易裂,冷得太慢效率低,好的炉子会有可控的冷却系统。
注意事项:五、设备选型容易踩的坑
真空钎焊:跟一些工具厂的技术人员交流下来,发现大家在做真空钎焊转型时有几个问题反复出现。一是钎焊材料的选择别照搬,不同的金刚石粒度、不同的基材表面材料、不同的加工工况适合的钎焊材料体系不一样,银基、铜基、镍基各有特点,活性元素的配比也有讲究,别人用得好的配方搬到你这不一定合适,得做工艺验证。二是不要只看炉子的最高温度,真空水平、温度场均匀性、温控精度、冷却能力这些指标对钎焊质量的影响更大。三是别忽视前处理,金刚石颗粒和基材表面表面的清洁度直接影响钎焊材料的润湿效果,油污、表面氧化膜不处理干净,再好的炉子和钎焊材料也白搭。
质量控制:六、写在最后
真空钎焊:半导体行业往大尺寸、高精度、低损伤方向走,对加工工具的要求只会越来越高。真空钎焊金刚石工具凭借结合强度高、出刃好、寿命长、一致性好这些特点,在晶圆切割、边缘倒角、背面减薄这些环节里正被越来越多厂家认可。当然它也不是万能的,设备投入比电镀高,工艺开发需要时间,对操作人员的技术水平也有要求,但从长期来看,尤其是对中半导体工具市场,真空钎焊这条路线的性价比是值得算的。技术这东西,适合自己的才是好的。
行业应用:回到实际生产,好的工艺结果来自设备、参数与操作经验的共同作用。建议建立规范的工艺记录与追溯机制,持续积累数据,为后续优化和质量提升提供依据。
免责声明
- 凡本网注明“来源:化工仪器网”的所有作品,均为浙江兴旺宝明通网络有限公司-化工仪器网合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其他方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:化工仪器网”。违反上述声明者,本网将追究其相关法律责任。
- 本网转载并注明自其他来源(非化工仪器网)的作品,目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 最新产品






 采购中心


