 手机版
 化工仪器网手机版
 化工仪器网小程序
 官方微信
 公众号:chem17
 扫码关注视频号

真空热压炉伺服压力控制系统调试技术:压力波动治理与稳压成型工艺优化
石墨模具是真空热压成型的核心精密工装,依托耐高温、低膨胀、自润滑、易加工的特性,适配陶瓷、合金、复合材料等各类坯体的高温高压烧结成型,直接决定成品尺寸精度、表面平整度与成型一致性。在量产工况中,石墨模具长期承受高温热循环、机械挤压摩擦、真空氛围交变、物料化学侵蚀等多重作用,会逐步出现表面磨损、氧化疏松、细微裂纹、尺寸偏移等损耗问题。
多数企业在生产中仅关注成品缺陷,忽略模具渐进式损耗带来的连锁问题,模具超期服役、养护不当、使用不规范,不仅会造成工件崩边、尺寸超差、表面划痕、局部致密不均等品质问题,还会频繁更换模具,增加生产耗材成本与停机调试时长。本文结合量产实操经验,系统解析石墨模具多维度损耗机理,梳理模具失效判定标准、规范化使用方法与长效延寿工艺,帮助企业稳定成型精度、降低工装损耗、提升量产效率。
一、真空热压石墨模具的核心服役工况特性
真空热压的特殊生产环境,让石墨模具的损耗模式区别于常规常压烧结模具,多重工况耦合加速模具老化,形成专属损耗特征。
热循环交变载荷频繁。每炉生产需经历常温升温、高温恒温、梯度降温全流程,反复的热胀冷缩会让石墨材质持续产生微观应力累积,长期循环后出现材质疲劳、结构疏松。
高温高压协同作用。烧结阶段持续恒定压力配合高温环境,模具内壁、端面长期承受坯体挤压与摩擦,内壁精度逐步衰减,出现磨损、形变、圆角塌陷等问题。
真空氛围动态切换。常压抽真空、高温保真空、降温破真空的循环切换,搭配高温微量氧残留,会缓慢引发石墨表层氧化侵蚀,弱化材质结构强度。
物料化学侵蚀叠加。粉体烧结过程中析出的金属挥发物、陶瓷活性组分、有机物分解产物,会与模具表层发生微弱化学反应,造成表面渗杂、疏松、剥离,破坏模具完整结构。


二、石墨模具四类核心损耗机理与失效特征
石墨模具失效并非单一故障导致,而是热损伤、机械损伤、化学损伤、疲劳损伤四类损耗叠加形成,不同损耗类型对应不同的成型缺陷,可精准溯源针对性治理。
热冲击疲劳损耗。石墨材质抗热震能力存在阈值,生产过程中升降温速率过快、急冷急热,会让模具内外形成温差应力,引发表层微观裂纹、网状龟裂。初期裂纹细微不易察觉,多次循环使用后持续扩展,成型时坯体粉体嵌入裂纹,造成工件表面凹凸不平、边角残缺,严重时模具开裂报废。
机械摩擦与挤压损耗。硬质陶瓷粉体、合金粉体在加压致密过程中,会与模具内壁产生持续相对摩擦,长期量产会造成内壁抛光层磨损、粗糙度上升。同时长期高压挤压会导致模具模腔轻微扩径、端面塌陷、配合间隙变大,直接造成成品尺寸公差超标、边缘厚薄不均。
高温微量氧化损耗。高真空环境虽可大幅抑制氧化,但设备密封微漏、抽气残留氧、降温破真空阶段空气渗入,都会让高温状态下的石墨模具发生缓慢氧化。表层碳结构逐步疏松、掉粉、剥离,模具表面致密性下降,不仅影响工件表面光洁度,还会降低模具结构强度与循环使用寿命。
化学介质侵蚀损耗。制备活性合金、改性陶瓷、含助剂复合材料时,物料析出的活性物质会与石墨模具表层发生界面反应,形成疏松反应层,造成模具表层剥落、点蚀、麻面。反应残留杂质还会附着在模具内部,后续生产中转移至坯体表面,引发成品夹杂、污染缺陷。
三、模具损耗引发的量产成型缺陷关联分析
石墨模具的渐进式损耗具有隐蔽性,多数工况下不会直接破损,但会持续拉低成品良率,形成顽固量产问题。
成品尺寸精度漂移。模具内壁磨损、模腔扩径后,成型坯体尺寸持续偏差,同规格工件批次尺寸离散度增大,后续精加工余量不均,增加加工成本。
工件表面缺陷频发。模具表层疏松、龟裂、麻面,会导致成品表面出现划痕、麻点、粘料、毛刺,无法满足精密构件的外观与精度要求。
局部致密性不均。模具形变、端面受力不均,会造成坯体受压失衡,出现单边疏松、局部孔隙残留,成品致密度与力学性能出现区域差异。
批量品质不稳定。新旧模具混用、模具损耗程度不一,会导致不同炉次成型效果差异明显,批次性能一致性难以保障。
四、石墨模具失效分级判定标准(可落地量产检测)
为避免模具超期服役,建立分级判定机制,区分可修复复用与直接报废工况,平衡品质管控与生产成本。
轻微损耗(可修复继续使用)。模具表面轻微变暗、少量积碳、细微摩擦痕迹,无龟裂、无掉粉、无明显形变;模腔尺寸偏差在工艺允许范围内,清洁打磨后可正常复用。
中度损耗(修复后短期使用)。模具局部表层疏松、轻微麻面、少量细微浅表裂纹,模腔尺寸轻微偏移;经过抛光修复、抗氧化处理后,可用于普通精度工件生产,禁止用于精密构件成型。
重度失效(直接报废更换)。模具出现贯通裂纹、大面积网状龟裂、表层严重掉粉剥离;模腔形变严重、尺寸偏差超标;存在化学侵蚀深坑、结构性破损,无法修复,继续使用会引发批量不良,需直接更换。


五、石墨模具规范化使用与长效延寿核心工艺
结合损耗机理,从预处理、装料、温压工艺、冷却方式、后处理养护全流程优化,可有效延缓模具老化,大幅提升循环使用次数。
模具预处理与隔离防护。全新模具投入使用前,需做精细化抛光、除尘、烘干处理,消除模具表层加工残留毛刺与水分。根据成型物料特性,适配氮化硼隔离涂层,均匀喷涂于模腔内壁,隔绝坯体与石墨模具直接接触,规避化学侵蚀、粘料磨损,同时降低摩擦系数,保护模具表层结构。
标准化装料与对位安装。装料时保证粉体平铺均匀、疏密一致,避免局部物料堆积造成模具单侧受力过载;模具安装居中对位,保证压头、模具、坯体同轴度,杜绝偏心加压引发的模具局部挤压形变与磨损不均。
优化升降温速率,规避热冲击。摒弃极速升温、快速降温操作,采用梯度温控曲线,低温阶段慢速升温排气,高温阶段平稳保温,降温阶段分段缓冷,减小模具内外温差应力,抑制热疲劳裂纹萌生与扩展。
规范加压逻辑,减少机械损伤。成型初期采用低压预压定型,避免瞬时高压冲击模具结构;高温致密阶段匀速稳压,杜绝压力频繁波动、超压成型,降低模具机械疲劳损耗。
真空氛围精细化管控。严控炉膛真空度稳定性,减少高温阶段微量氧残留,抑制模具氧化损耗;降温破真空阶段缓慢进气,避免气压骤变带来的结构冲击,保护模具表层致密结构。
六、模具周期性清洁养护与修复方案
常态化养护可及时消除损耗隐患,修复轻微损伤,延长模具服役周期,降低工装更换成本。
单批次生产后即时清洁。每炉生产结束后,待模具冷却至常温,清理模腔内部残留粉体、结垢、挥发物残渣,避免杂质高温固化渗透模具表层,形成持续性侵蚀损伤。清洁采用柔性除尘方式,杜绝硬质工具刮擦磨损内壁。
周期性抛光翻新处理。针对使用一定周期的模具,定期做精细化抛光处理,修复表层轻微磨损、麻面、氧化疏松层,恢复模腔光洁度与尺寸精度,保证成型工件表面品质稳定。
防潮密封存放养护。石墨材质具备吸潮特性,长期存放易吸附空气中水分,再次高温使用时会因水汽膨胀引发裂纹损伤。闲置模具需烘干后密封存放,保持干燥无尘环境,避免受潮、污染、磕碰破损。
七、志远工业设备适配模具长效使用的硬件优势
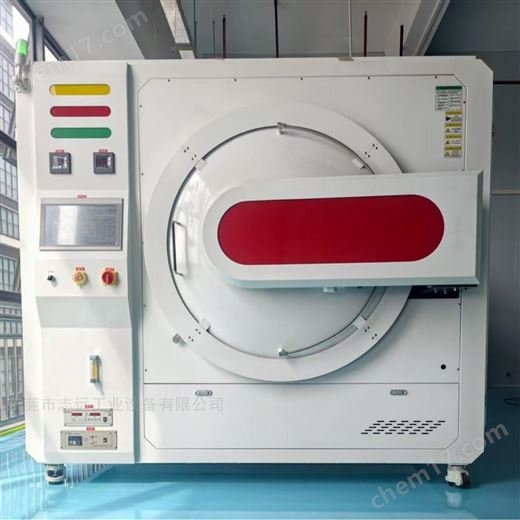
东莞市志远工业设备有限公司结合石墨模具损耗特性,优化真空热压设备控制逻辑与结构配置,从设备端降低模具损耗,延长工装使用寿命。
设备搭载多段梯度温压控制系统,可自定义适配模具保护曲线,匀速升降温、柔性分段加压,有效缓解热冲击与机械冲击带来的模具疲劳损耗,规避人为工艺参数不当造成的模具快速老化。
高精度伺服加压系统压力输出平稳均匀,压头对位精度高,可保障模具全域受力均衡,减少单侧磨损、局部形变问题,维持模具长期尺寸稳定性。稳定的高真空闭环系统,可有效降低炉内残余氧含量,抑制模具高温氧化侵蚀,保护石墨表层完整结构。
设备炉膛温场均匀性优异,全域温度偏差小,避免模具局部过热引发的差异化损耗,让模具整体老化速率均匀,提升整体循环使用寿命,帮助企业降低工装耗材成本与生产停机频次。
总结
真空热压石墨模具的损耗是热冲击、机械摩擦、微量氧化、化学侵蚀多因素耦合的结果,渐进式损耗引发的精度漂移、工件缺陷、批次不稳,是量产过程中容易忽视的核心问题。通过建立模具分级失效判定标准、规范成型工艺、落实全流程防护与周期性养护,可有效延缓模具老化速率,维持模具成型精度,大幅提升循环使用次数。标准化的模具管控与延寿工艺,既能稳定成品量产品质,也能降低设备运维与工装耗材成本,为真空热压精细化、低成本量产提供有力支撑。


免责声明
- 凡本网注明“来源:化工仪器网”的所有作品,均为浙江兴旺宝明通网络有限公司-化工仪器网合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其他方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:化工仪器网”。违反上述声明者,本网将追究其相关法律责任。
- 本网转载并注明自其他来源(非化工仪器网)的作品,目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 最新产品






 采购中心


