 手机版
 化工仪器网手机版
 化工仪器网小程序
 官方微信
 公众号:chem17
 扫码关注视频号

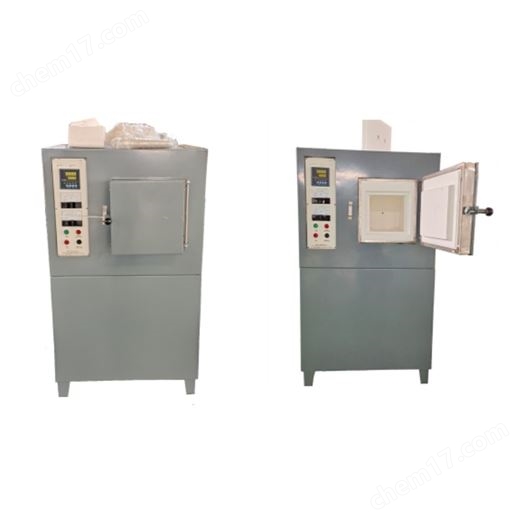
真空钎焊炉交付宁波制冷配件客户,空调压缩机不锈钢管路批量焊接
宁波某制冷配件企业主要生产空调压缩机用不锈钢管路组件和换热器,产品供应给国内多家空调整机厂商。客户原有一台连续式保护气氛钎焊炉,在生产不锈钢管路组件时存在焊缝氧化、接头强度不稳定、能耗偏高等问题。
2026年年初,客户联系到东莞志远工业设备,就不锈钢管路组件真空钎焊炉的选型进行了技术交流。技术人员结合客户的管路规格(φ6-20mm)、批量(每炉约500件)、工艺温度(约700℃)以及对焊缝外观和接头强度的要求,推荐了一台周期式真空钎焊炉。
一、原有钎焊工艺的问题
客户原来使用的连续式保护气氛钎焊炉在不锈钢管路生产中遇到几个问题:
一是焊缝氧化。虽然使用保护气氛,但连续炉密封性有限,焊缝表面偶尔出现氧化色,需要后续打磨处理。二是接头强度不稳定。保护气氛纯度不够稳定,导致钎料润湿性波动,偶尔出现虚焊和接头强度不足。三是能耗偏高。连续炉24小时运行,即使没有产品也需要维持温度,能源浪费较大。
客户希望通过真空钎焊工艺,提升焊缝质量稳定性,取消焊后打磨工序,同时降低能耗。
二、真空钎焊炉方案配置
志远工业设备根据客户需求,提供的真空钎焊炉方案如下:
炉体有效加热区为600×600×900mm,能够满足客户当前每炉500件管路组件的装料量。加热元件采用Cr20Ni80合金丝,温区均匀性控制在±5℃以内。真空系统配置旋片泵+罗茨泵,工作真空度约为6×10⁻²Pa。
温控系统采用多段程序控制,支持升温、保温、降温全过程自动运行。客户不锈钢管路主要使用BCu80NiMn钎料,工艺温度约为700℃保温5分钟。设备配置了快速冷却系统,在钎焊保温结束后充入高纯氮气进行强冷,缩短每炉周期。
三、打样验证过程
设备安装调试后,客户提供了不锈钢管路组件样品进行打样。
首轮打样按照700℃保温5分钟、真空度优于6×10⁻²Pa的工艺进行。打样后检测:钎焊料铺展均匀,焊缝连续无气孔;水压试验显示接头承压能力满足设计要求;焊缝外观呈银白色,无氧化色,不需要后续打磨处理。接头拉伸强度测试显示,接头强度高于管材母材。
针对客户提出的批量生产效率问题,技术团队优化了工装设计,使每炉可同时摆放500件管路组件。同时调整了升降温速率,在保证钎焊质量的前提下,将每炉工艺周期从原来的6小时缩短到约4小时。
四、量产使用反馈
设备投入批量生产后,客户反馈:
真空钎焊后焊缝质量稳定,水压试验合格率明显提升。取消了焊后打磨工序,节省了人工成本。焊缝外观光亮,产品外观质量提升。设备能耗相比原连续炉降低约30%,综合运行成本下降。
客户生产负责人表示,真空钎焊炉的引入解决了连续炉的长期问题,产品质量和生产效率都有提升。客户后续还计划再增配一台同型号设备,用于扩产汽车空调管路产品线。
五、关于志远工业设备
东莞志远工业设备专注于真空热工设备制造,产品包括真空钎焊炉、真空气氛炉、真空退火炉、真空烧结炉等。我们根据客户产品工艺特点定制设备方案,提供安装调试和工艺培训服务。
如需了解真空钎焊炉的详细参数和制冷配件焊接工艺方案,欢迎联系我们获取设备报价。
(本文为志远工业设备客户案例分享,具体工艺参数根据管材规格和钎料体系调整。)
免责声明
- 凡本网注明“来源:化工仪器网”的所有作品,均为浙江兴旺宝明通网络有限公司-化工仪器网合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其他方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:化工仪器网”。违反上述声明者,本网将追究其相关法律责任。
- 本网转载并注明自其他来源(非化工仪器网)的作品,目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 最新产品







 采购中心


