 手机版
 化工仪器网手机版
 化工仪器网小程序
 官方微信
 公众号:chem17
 扫码关注视频号

真空热压炉工艺曲线编制与参数设定方法
真空热压烧结的最终品质,很大程度取决于工艺曲线的合理性。一条完整的真空热压曲线包含升温、保温、加压、保压、卸压、降温多个阶段,温度斜率、保温平台、压力节点、真空状态需要互相匹配。很多生产缺陷,比如坯体分层、鼓泡、开裂、密度不均、晶粒异常长大,根源并不是设备故障,而是工艺曲线参数搭配不合理。本文梳理真空热压工艺曲线的编制逻辑、分段参数设定规则、不同材料的调整思路以及参数验证方法,给研发与量产人员提供可落地的参考方案。
一、工艺曲线分段设计逻辑
真空热压曲线不能采用单一速率持续升温,需要按照坯体内部反应变化设置分段程序,一般分为低温排气段、中温活化段、高温烧结段、保压保温段、降温卸压段。
低温排气段主要作用是脱除坯体内部吸附水、润滑剂、粘结剂以及粉体表面气体。这个阶段升温速率不宜过快,过快容易造成气体快速析出,在坯体内部形成气孔或者鼓包。多数陶瓷、粉末冶金坯体,常温至 400℃区间升温速率控制在 1~3℃/min,同时设置一处或多处保温平台,维持真空稳定,给气体足够的排出时间。如果坯体有机物含量高,还需要延长保温时长。
中温活化段温度区间大致在 400℃至烧结温度以下。该阶段坯体内部颗粒表面开始活化,原子扩散能力逐步提升,此时一般不施加主压力,只保留预紧压力,防止坯体和模具发生错位。升温速率可以适度提高,常用 3~8℃/min,重点保证炉膛温度场均匀,坯体内外温差控制在合理范围。
高温烧结段是致密化启动阶段,到达材料烧结起始温度附近,是施加主压力的关键节点。压力不能过早施加,过早加压会把封闭气孔封在坯体内部;也不能施加太晚,颗粒已经完成颈部结合,塑性下降,压力难以发挥作用。压力建议阶梯式缓慢上升,避免瞬时大压力造成坯体崩裂、模具受损。
保压保温段是致密化成型的核心阶段,温度和压力保持稳定,依靠压力辅助扩散完成孔隙消除。保温时长根据坯体厚度、粉体粒径、目标致密度调整,坯体越厚,保温时间相应延长。
降温卸压段同样不可忽视。烧结完成后,先执行卸压操作,再按照材料特性控制降温斜率。降温速度过快,坯体内部会产生较大残余应力,后续加工容易开裂;降温太慢,会拉长生产周期,降低设备利用率。
二、核心参数匹配要点
1. 升温速率与真空度联动
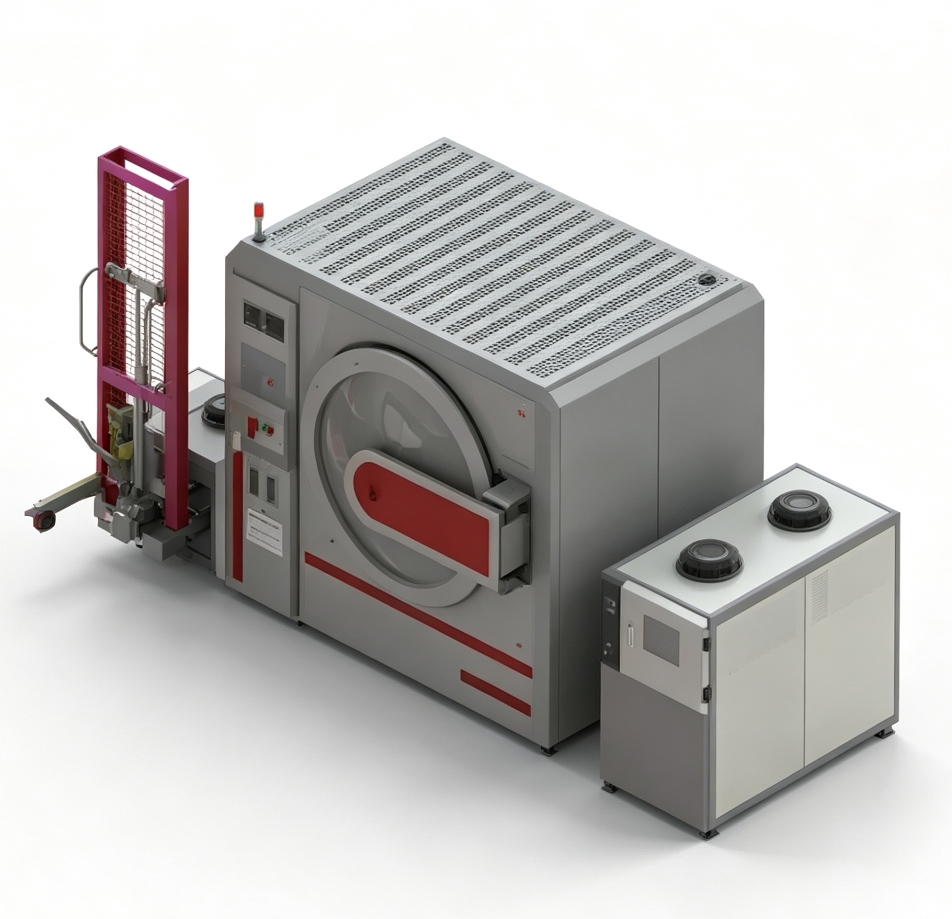
升温过程中,真空度会伴随气体释放出现波动。编制曲线时,要设置真空联动判断条件:当真空度持续恶化时,暂停升温,维持当前温度保温,等真空回升后再继续走程序。东莞市志远工业设备有限公司的真空热压炉控制系统支持分段真空阈值联动,可在配方内预设真空保护条件,减少人为盯守带来的失误。
2. 压力节点与温度节点匹配
预压力一般在装模完成后施加,作用是固定坯体;主压力在烧结温度点附近分步加载。部分金属基复合材料、易发生界面反应的材料,会采用先温后压的方式;部分塑性较好的合金粉体,可以适当提前加压。压力上升速率建议控制在 2~5MPa/min,减少冲击载荷对液压系统和石墨模具的冲击。
3. 保温时长的估算思路
保温时间不是固定值,优先参考坯体有效厚度。粉体烧结依靠原子扩散,热量从模具传递到坯体中心存在滞后。薄试样保温短,厚工件需要预留充足的均温时间。在量产阶段,可以取同批次试样做梯度保温试验,对比致密度、金相组织,确定经济保温时长,避免过长保温造成晶粒粗大。
4. 降温曲线和卸压时机
卸压温度需要结合材料相变特性确定。塑性材料可在较高温度卸压;脆性陶瓷材料建议降温至烧结温度以下一定区间再卸压。降温阶段通常分为两段,高温段放缓降温,低温段可以适当提速,兼顾品质和生产节拍。
三、不同类型材料的曲线调整方向
陶瓷类材料,如氮化硅、碳化硼、氧化铝体系,普遍对升温速率敏感,低温段排气平台要充足,加压时机偏晚,降温速率偏慢,重点控制应力开裂。
金属基、难熔合金、高熵合金粉体,挥发组分少,排气段保温时间短,加压窗口更宽,但要注意防止高温下模具和工件发生互扩散,必要时调整保护气氛。
聚合物基复合材料,比如碳纤维 PEEK 体系,峰值温度低,压力施加在树脂熔融区间,温度窗口窄,曲线步长需要设置更小,温度控制精度要求更高。
磁粉芯、软磁材料,除了致密化,还要兼顾磁性能,保温温度不能过高,防止晶粒长大带来损耗上升。
四、曲线录入、验证与迭代方法
工艺曲线编写完成后,先在控制系统内保存配方,核对每一段温度、时间、压力、真空参数,确认程序跳转逻辑无误。试烧优先采用小样测试,不直接上量产工件。
试烧后取样检测致密度、金相、力学性能,对照结果反向调参:如果气孔较多,检查排气保温是否不足、加压时机是否偏晚;如果晶粒粗大,降低烧结温度或者缩短高温保温时间;如果工件开裂,降低升温或降温斜率,优化卸压温度点。
同一种材料,更换粉体批次、模具尺寸、装粉量之后,原有工艺曲线一般不能直接沿用,需要做小范围验证微调,建立材料工艺台账,记录每一条曲线对应的试样数据。
五、工艺曲线编制常见误区
不少操作人员直接套用文献或者别家工艺参数,忽略炉膛尺寸、测温位置、模具结构差异。不同设备的温场均匀性不一样,同样参数,在不同炉体上烧结效果存在区别。
还有一种常见做法,全程高压、高温长时间保温,单纯依靠提高温度压力换取高密度,容易造成晶粒粗大、能耗上升、模具损耗加快,提升生产成本。
随意删除低温保温排气段,追求缩短周期,是量产缺陷高发原因。坯体内部气体来不及排出,最终形成气孔、分层缺陷,成品良率下降。
六、配套工艺技术服务支持
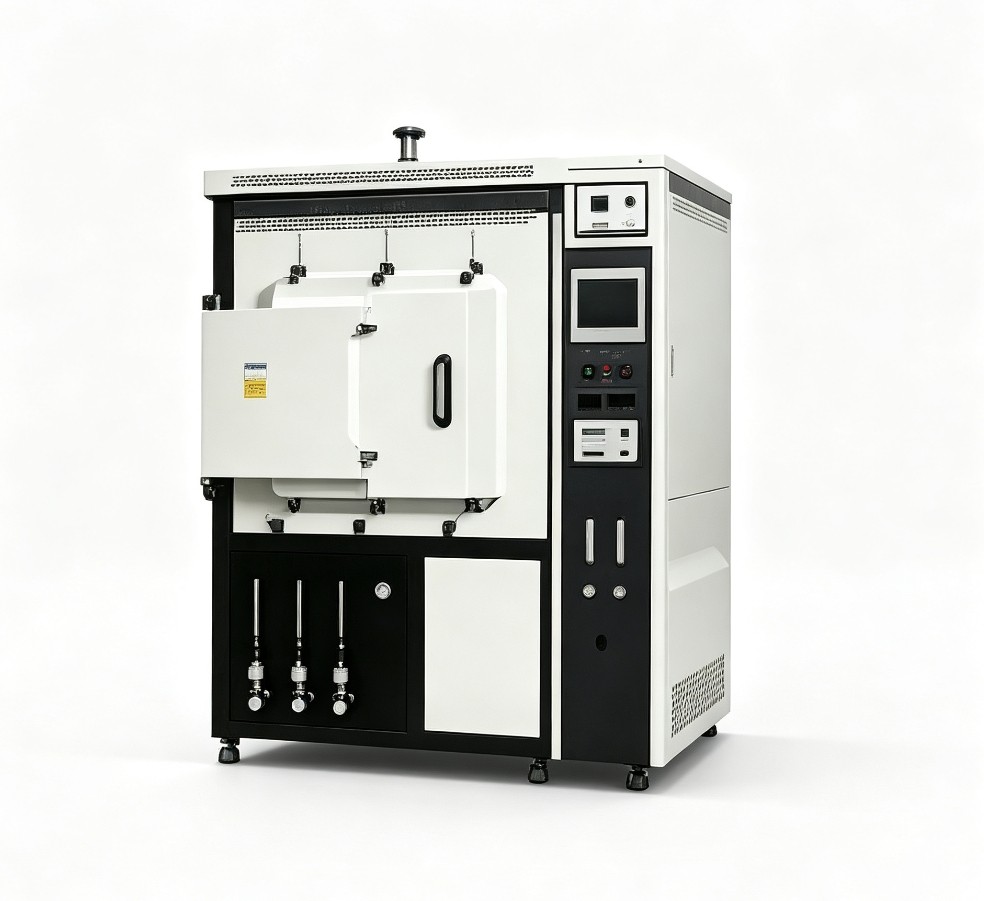
工艺曲线编写调试属于真空热压生产前期关键工作,参数调试周期长,试错成本较高。东莞市志远工业设备有限公司可根据客户提供的材料体系、工件尺寸、性能指标,协助完成工艺方案梳理,提供曲线设置参考,配合试样试烧调试。设备控制系统支持多组工艺配方存储、导出、权限管理,方便车间多产品切换生产,同时配套工艺培训,帮助操作人员理解参数变化带来的材料组织变化,自主完成工艺迭代优化。
总结
真空热压工艺曲线以分段升温为基础,按照排气、活化、烧结、保压、降温五个阶段设计参数,温度、压力、真空三者联动控制。编制曲线时,优先考虑坯体排气需求,合理设置保温平台与加压节点,根据材料种类调整升温、降温斜率。新曲线必须经过小样验证,依据检测结果持续迭代,不能直接照搬参数。规范的工艺曲线管理,能够稳定产品品质,降低试烧废品,延长模具使用寿命。依托设备自带的配方管理功能与技术支持,车间可以逐步建立属于自身材料体系的工艺数据库,稳定量产交付。
免责声明
- 凡本网注明“来源:化工仪器网”的所有作品,均为浙江兴旺宝明通网络有限公司-化工仪器网合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其他方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:化工仪器网”。违反上述声明者,本网将追究其相关法律责任。
- 本网转载并注明自其他来源(非化工仪器网)的作品,目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 最新产品






 采购中心


