 手机版
 化工仪器网手机版
 化工仪器网小程序
 官方微信
 公众号:chem17
 扫码关注视频号

高温烧结烘箱热循环工艺调试分析
2026年08月10日 15:02
来源:上海信联创作电子有限公司
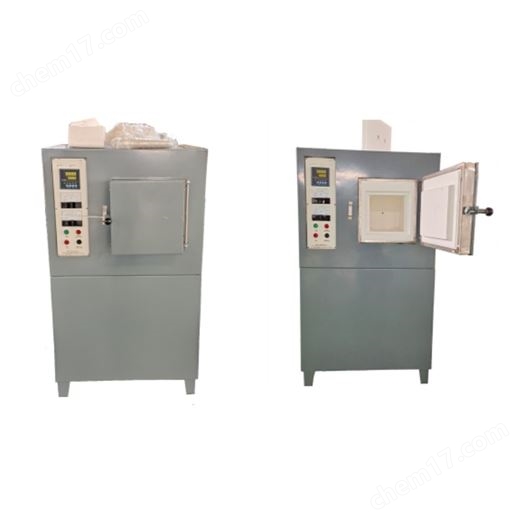
高温烧结烘箱的热循环曲线是决定粉体工件烧结良品率的核心要素,一条适配产品的升温、保温、降温程序,能够有效避免坯体开裂、氧化、密度不均等生产缺陷。很多工厂直接套用通用热循环程序,未结合自身工件材质、装炉量调试,长期存在高报废、产能低下等问题。
一套完整烧结热循环包含低温除胶预热、阶梯升温、高温恒温烧结、梯度缓冷四个阶段,每个阶段工艺参数影响机理各不相同。预热阶段主要挥发坯体内部粘结剂,升温过快极易造成内部气压冲击产生裂纹,调试时需控制低速匀速升温;阶梯升温设置多级恒温缓冲平台,逐步释放坯体热应力,避免内外温差过大导致边角开裂;高温恒温区间是粉体致密化关键,调试重点修正炉膛上下、左右温差,保证整炉工件烧结一致性;冷却阶段严禁快速降温,分段缓慢冷却消除残余应力,气氛烧结产品高温区间需持续通入保护气体,防止表面氧化变色。
标准化热循环调试分为四步:第一步提前校验烘箱加热、测温、气氛循环硬件,修正热电偶误差、整定PID温控参数;第二步固定装炉工装与工件数量,分阶段调试升降温速率与恒温时长,每一组参数烧制试样对比成品状态;第三步运行完整热循环全流程试生产,连续多炉检测金相、硬度、外观,出现缺陷反向调整对应阶段曲线;最后将达标程序存储固化,后续换产可快速调用。
现场调试过程中可针对性解决各类烧结问题:批量开裂可降低预热升温速度、增加缓冲恒温;同炉产品硬度差异大,需调整分区加热功率优化温场;工件氧化则绑定热循环分段供气程序。实际试样对比数据显示,经过精细化热循环工艺调试后,硬质合金、陶瓷工件开裂报废率下降超90%,同时有效压缩单炉烧结时长,提升车间整体产能。
定期炉膛积碳清理、加热管更换后,需重新复测炉膛温场,微调热循环参数,长期维持稳定烧结工艺,是粉体烧结生产线降本增效的关键手段。
关键词:
高温烧结烘箱
免责声明
- 凡本网注明“来源:化工仪器网”的所有作品,均为浙江兴旺宝明通网络有限公司-化工仪器网合法拥有版权或有权使用的作品,未经本网授权不得转载、摘编或利用其他方式使用上述作品。已经本网授权使用作品的,应在授权范围内使用,并注明“来源:化工仪器网”。违反上述声明者,本网将追究其相关法律责任。
- 本网转载并注明自其他来源(非化工仪器网)的作品,目的在于传递更多信息,并不代表本网赞同其观点和对其真实性负责,不承担此类作品侵权行为的直接责任及连带责任。其他媒体、网站或个人从本网转载时,必须保留本网注明的作品第一来源,并自负版权等法律责任。
- 如涉及作品内容、版权等问题,请在作品发表之日起一周内与本网联系,否则视为放弃相关权利。
 最新产品





 采购中心


